
 ENG
Ang tumpak na machined flanges ay halos walang puwang para sa pagkakamali. Ang mga mukha ng isinangkot ay patag, matibay at tapos na sa mahigpit na pagpapaubaya, na eksaktong kapaligiran kung saan ang isang anaerobic flange sealant ay higit na gumagana sa isang maginoo na gasket. Sa halip na umasa sa compression upang isara ang isang puwang, ang sealant ay dumadaloy sa mga microscopic na channel sa pagitan ng mga mukha, gumagaling sa isang hard thermoset resin kapag hindi kasama ang hangin, at ikinakandado ang dalawang magkahiwalay na bahagi sa iisang selyadong unit. Ipinapaliwanag ng gabay na ito kung paano gumagana ang kahusayan ng pagpapagaling, kung nakasalalay ang mga praktikal na limitasyon, kung paano ihanda at i-assemble ang joint, at kung paano pipiliin ang tamang grado para sa paggawa o pagtatrabaho sa machined metal flanges.
Bakit Kailangan ng Precision Machined Flanges ng Iba't ibang Logic ng Sealing
Ang isang maginoo na compressed-fiber o elastomer gasket ay nangyayari ng isang bagay higit sa lahat: isang puwang na sapat na malalim upang i-compress. Ang mga precision machined flanges ay idinisenyo sa kabaligtaran na paraan. Ang kanilang mga mukha ay pinutol nang patag gamit ang metal ay nakakatugon sa metal, at ang natitirang espasyo sa pagitan ng mga ito ay sinusukat sa mga fraction ng isang pagpipilian. Ang pagpiga ng malambot na gasket sa espasyong iyon ay lumilikha ng dalawang problema nang sabay-sabay. Ang clamp load na ginugol sa pag-compress sa gasket ay hindi na clamping ang joint, at ang gasket mismo ay patuloy na nakakarelaks at gumagapang sa bawat thermal cycle na nakikita nito.
Binabaliktad ng anaerobic flange sealant ang lohika. Ito ay isang likidong dagta na may mahalagang 100 porsyento na nilalaman ng solids, kaya walang sumingaw sa panahon ng paggamot. Ito ay tumagos sa mga iregularidad sa ibabaw sa halip na subukang punan ang isang makapal na puwang, pagkatapos ay mag-polymerize sa lugar sa isang manipis, matigas, ganap na napuno ng pelikula. Ang pelikulang iyon ay hindi nagdaragdag ng compression load, hindi makapag-relax sa paglipas ng panahon, at iniiwan ang buong bolt load na magagamit upang tumigas ang magkasanib na istruktura.
0.25 mm Pinakamataas na agwat sa karamihan ng mga marka ng flange ay mapagkakatiwalaan
100% Solids content, kaya ang pelikula ay gumagaling nang walang pag-urong
24 h Karaniwang ganap na buwan sa temperatura ng silid bago ang serbisyo
Dahil ang cured film bonds sa magkabilang mukha, ang joint ay lumalaban din sa micro-movement. Ang panginginig ng boses na unti-unting magpapagana ng malambot na gasket na maluwag ay dinadala sa halip na sa bonded film. Ang kapal ng pelikula na kasangkot ay maliit, kadalasan ay nasa ilalim ng isang ikasampu ng isang hiwa na gasket, kaya naman ang surface finish at flatness ay napakabigat. Para sa mga transmission housing, pump cover, gearbox split lines at compressor head, ang pagkakaibang iyon ang magpapasya kung ang isang flange ay mananatiling tuyo para sa buhay ng makina o magsisimulang umiyak sa loob ng mga buwan ng pagpasok sa serbisyo.
Paano Gumagana ang Anaerobic Cure Mechanism
Sa uri ng pangalan ang kondisyon: ang dagta ay gumagaling sa kawalan ng oxygen. Sa bote o linya ng dispensing, ang oxygen na nagkakalat sa likido ay nagpapanatili sa chemistry na matatag. Kapag ang sealant ay kumalat sa pagitan ng dalawang metal na mukha, dalawang bagay ang nagbabago nang sabay. Ang makitid na kasukasuan ay nagsasara ng hangin, at ang mga metal na ion sa ibabaw ng flange ay nagpapabilis ng polimerisasyon. Sa loob ng kasukasuan ang likido ay nagiging solidong naka-cross-link na thermoset, habang ang labis na butil na nakaipit sa gilid ay dumadampi pa rin sa hangin at nananatiling malambot.
Kung Bakit Nananatiling Masaklaw ang Outer Bead
Ang isang tacky bead sa flange edge ay hindi isang depekto. Ito ay katibayan na ang materyal ay kumikilos nang eksakto tulad ng idinisenyo, at dapat itong punasan lamang pagkatapos ng pagpupulong. Kapag nananatiling malambot ang sealant sa loob ng joint lampas sa tatlong oras ng pagpapagaling, ang sanhi ay halos palaging isa sa salik, at ang pagsuri sa mga ito upang malutas ang karamihan sa mga reklamo sa pagpapagaling sa ilang minuto:
- Lapad ng gap: ang lunas ay bumagal habang ang pelikula ay nagiging mas makapal; lampas sa nakasaad na hanay ng agwat ang gitna ng kasukasuan ay maaaring hindi kailanman ganap na tumigas.
- Aktibidad ng substrate: ang bakal, bakal, tanso at aluminyo na haluang metal ay aktibo; hindi kinakalawang, tubog, galvanized at anodized na ibabaw ay passive at nangyayari ng isang activator.
- Temperatura: ang rate ng lunas ay nang husto sa malamig na mga tindahan bumaba; ang mga joints na binuo sa ibaba ng humigit-kumulang 5°C ay nangyayari ng init o mababang temperatura na grado.
Ang isang gumaling na anaerobic film ay kumikilos tulad ng isang gasket na hindi makapagpahinga: ito ay nakadikit sa magkabilang mukha, walang mga solvent, at hindi kailanman lumiliit mula sa landas ng pagkarga.
100% solid na walang pag-urong Pinapanatili ng O2 sa hangin ang panlabas na butil na likido Gap hanggang 0.25 mm, iginuhit nang labis Mga ion ng metal sa mga mukha palitawin ang lunas
Gap, Fit at Rigidity: Ang Mga Praktikal na Limitasyon
Key limitasyon Ang unang detalyeng ibe-verify ay hindi ang rating ng lakas o temperatura kundi ang agwat. Ang mga grado ng flange ng pangkalahatang layunin ay binuo upang mapagkakatiwalaan ang pagpapagaling sa mga clearance hanggang sa humigit-kumulang 0.25 mm, na sumasaklaw sa fit range ng karamihan sa mga precision machined metal flanges. Ang mga mababang lagkit na grado ay napakahusay kung saan ang mga mukha ay nakikipag-ugnay sa metal sa metal, habang ang mga marka ng thixotropic gel ay nagtulay sa itaas na dulo ng hanay nang hindi naalis ang mga vertical o overhead joint.
Ang katigasan ay mahalaga gaya ng clearance. Ang anaerobic resin ay nagpapagaling sa isang matigas na solid, kaya ang palagay ng disenyo ay isang joint na hindi nababaluktot. Ang mahahabang bolt span, manipis na nakatatak na mga takip, at mga plastic spacer ay nagpapakilala ng mga paggalaw na maaaring pumutok sa isang matibay na pelikula, at kapag nabasa ang pelikula, bubukas ang daanan ng pagtagas sa buong flange. Kapag ang isang joint ay lumampas sa mga limitasyong ito, ang tamang sagot ay ibang materyal na pamilya sa halip na isang mas makapal na butil.
Itugma ang Paraan sa Pinagsanib
| Pinagsamang kondisyon | Pangunahing panganib | Mas angkop na diskarte |
|---|---|---|
| Matibay na metal flanges, gap sa ilalim ng 0.25 mm | Wala kapag malinis ang paghahanda | Anaerobic flange sealant |
| Gap ng 0.25 mm hanggang 1 mm | Mabagal, hindi kumpletong lunas malalim sa kasukasuan | RTV silicone gasket maker |
| Pagbaluktot ng mga takip o mga plastic spacer | Ang matibay na mga bitak ng pelikula sa ilalim ng paggalaw | Elastomeric sealant o nabuong gasket |
| Madalas na naka-iskedyul na disassembly | Ang mga high-strength bond ay nagpapabagal sa pagbagsak | Katamtamang lakas ng anaerobic grade |
Para sa isang mas malawak na balangkas ng pagpapasya sa mga pagtatayo at pagkukumpuni ng mga kagamitan, ang aming gabay sa kung ano ang isang Ang anaerobic adhesive ay ang tamang pagpipilian para sa iyong aplikasyon naglalakad sa substrate, gap at mga tanong sa serbisyo nang sunud-sunod.
Paghahanda sa Ibabaw: Ang Hakbang na Nagpapasya sa Kinalabasan
Ang anaerobic chemistry ay hindi nagpapatawad sa kontaminasyon. Mga oil film, cutting fluid residue, lumang gasket fragment at kasama sa bawat bloke ng isang bagay na nakasalalay sa buwan, alinman sa metal contact o metal-ion activation. Ang maingat na paghahanda ay tumatagal ng ilang minuto, at napagpasyahan nito ang resulta bago pa mabuksan ang sealant.
Pamamaraan sa larangan Ang sumusunod na pagkakasunud-sunod ay sumasaklaw sa karamihan ng mga machined flange joints:
- I-degrease ang parehong mga mukha gamit ang isang mabilis na umuusok na panlinis at payagan silang ganap na mag-flash off bago mag-assemble.
- Tanggalin ang bawat bakas ng mga nakaraang gasket at cured sealant gamit ang plastic scraper at abrasive pad; Ang tumigas na nalalabi ay lumilikha ng paglabas ng daanan ng pagtagas.
- Suriin ang pagtatapos. Ang isang standard machined texture keys ang resin nang mekanikal, habang ang pinakintab o lapped na mga mukha ay hindi nakakagaling nang walang dagdag na pag-activate.
- Kilalanin ang mga passive substrates. Ang mga stainless steel, plated at galvanized surface, at anodized aluminum ay nangyayari ng activator o primer upang maabot ang ganap na lunas.
- Suriin kung may pinsala. Ang pagmamarka, pitting at dents na lampas sa gap rating ng sealant ay dapat itama bago magsama ang mga bahagi.
Ang mga nasirang mukha ay hindi nag-i-scrap ng pabahay. Ang isang metal-filled na epoxy putty ay maaaring muling buuin ang flatness sa mga nicks at pitted patch, kung ang pag-aayos ay ganap na gumaling, binihisan ng flush at degreased bago ilapat ang flange sealant.
 PINSU Epoxy AB Putty Repair Stick Isang dalawang bahagi na epoxy stick na nakakagamot sa temperatura ng silid na may mataas na lakas at paglaban sa kemikal. Nababagay ito sa muling pagtatayo ng nicked o pitted flange na mga mukha na patag bago ilapat ang sealant. Tingnan ang Produkto →
Diskarte sa Paglalapat: Mula Bead hanggang Bolt Torque
Ang mga aplikasyon ay simple kapag ang joint ay handa na, ngunit ang ilang mga gawi ay naghihiwalay sa mga flanges na nananatiling tuyo sa loob ng maraming taon mula sa mga flanges na umiiyak sa loob ng ilang linggo:
- Maglagay ng tuluy-tuloy na butil sa kahabaan ng bolt-hole na linya sa mukha ng bahagi na unang hinahawakan; ang anumang putol sa butil ay nagiging daanan ng pagtagas.
- Panatilihin ang butil sa tuluy-tuloy na bahagi ng bilog ng bolt hanggang sa panloob na presyo ay makapasok sa joint sa halip na itulak ito palabas.
- Magtipon sa loob ng bukas na oras na nakasaad sa data sheet; pagkaladkad o muling pagpoposisyon pagkatapos mapunit ng mga balat ng butil ang pelikula.
- I-torque ang bolts sa isang crisscross sequence, sa mga yugto, sa tinukoy na clamp load upang ang pelikula ay kumakalat nang pantay-pantay sa magkabilang mukha.
- Hayaang ganap na gumaling ang kasukasuan bago idiin. Karamihan sa mga grado ay umaabot sa lakas ng serbisyo sa loob ng ilang oras at ganap na gumaling sa loob ng humigit-kumulang 24 na oras sa temperatura ng silid.
Sa seryeng produksyon, ang stencil printing, roller coating o automated dispensing ay nagpapanatili sa kapal ng pelikula na pare-pareho mula sa bahagi hanggang sa bahagi. Mahalaga ang pagkakapare-pareho dahil ang oras ng pagpapagaling at panghuling lakas ay parehong may sukat na may kapal ng pelikula, at ang sobrang kapal na butil ay ang pinakakaraniwang sanhi ng mabagal na pagpapagaling at nasayang na materyal sa mga linya ng pagpupulong na may mataas na dami. Sa mga rework na ang parehong disiplina ay nalalapat sa mas simpleng mga tool: ilapat sa pamamagitan ng kamay, panatilihin ang butil na hindi naputol, at labanan ang tukso na isara ang joint nang maaga.
Pagpili ng Viscosity at Strength Grade
Ang mga flange sealant ay tinukoy sa pamamagitan ng lagkit, klase ng lakas at rating ng serbisyo sa halip na sa pamamagitan ng isang unibersal na grado. Kinokontrol ng lagkit kung paano lumilipat ang materyal sa pamamagitan ng fit at kung mananatili ito sa lugar sa mga patayong mukha, habang ang lakas ay nagpapasya kung ang joint ay maaaring serbisiyo. Karaniwang inilalathala ng mga tagagawa ang buong pagkalat ng mga marka sa kanilang pang-industriya anaerobic adhesive hanay upang maitugma ng mga inhinyero ang bawat joint nang paisa-isa.
Ano ang Dapat Tukuyin Bago Mag-order
| Salik sa pagpili | Ano ang dapat tukuyin bago mag-order |
|---|---|
| Lagkit at puwang | Pinakamababang lagkit na grado na pumupuno sa sinusukat na clearance at nananatili sa lugar sa mga patayong mukha. |
| Klase ng lakas | Katamtaman para sa magagamit na mga joints, mataas na lakas para sa permanenteng housing seal |
| Saklaw ng temperatura | Ang pinakamataas at tuluy-tuloy na halaga ng serbisyo, kasama ang pinakamalamig na temperatura ng buwan sa linya |
| Pagkakalantad sa kemikal | Mga langis, coolant, at gasolina sa aktwal na serbisyo, hindi lang mga generic na compatibility chart |
| Bilis ng lunas | Oras ng fixture na pinapayagan ng takt ng produksyon o maintenance window |
Bilang isang benchmark, ang isang pang-industriya-grade medium-strength formulation ay sumasaklaw sa karamihan ng produksyon at pagtatrabaho sa machined metal flanges. Ang pagsubok sa aktwal na joint, sa pinakamataas na temperatura ng tindahan, ay nananatiling tanging resulta na mahalaga. Ang detalye sa ibaba ay kinatawan ng klase sa shortlist:
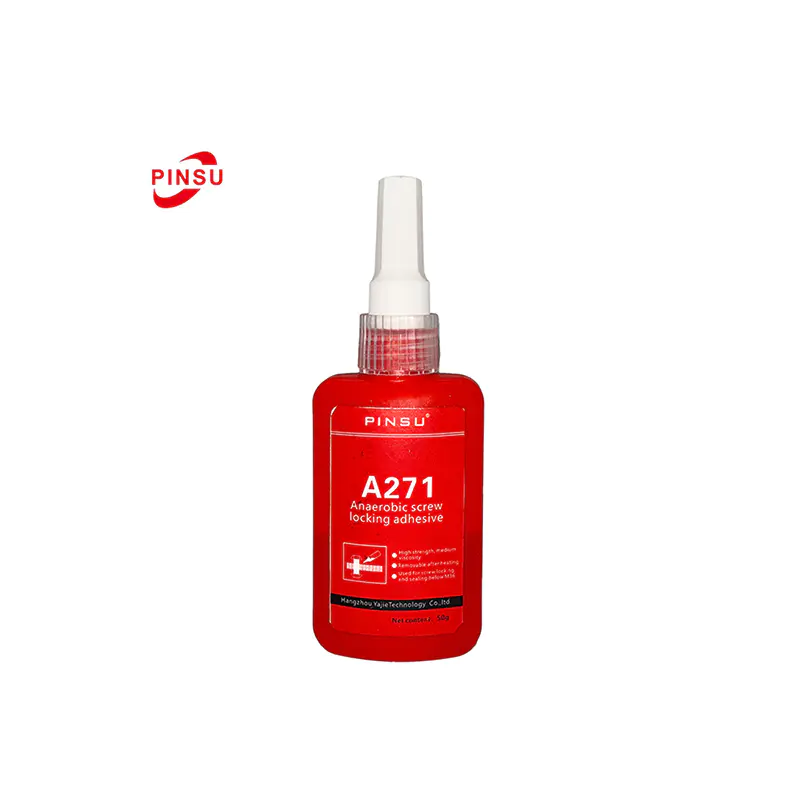
 PINSU-A271 Industrial Anaerobic Metal Sealant Isang medium-strength, one-component anaerobic adhesive na nagse-seal ng machined metal flanges laban sa pagtagas ng likido at gas, gumagaling sa temperatura ng kuwarto, at lumalaban sa langis, tubig, at mga solvent. Tingnan ang Produkto →
Kapag Maling Tool ang Anaerobic
Kasama sa matapat na pagpili ng materyal ang pag-alam kung kailan dapat lumayo sa anaerobic chemistry. Ang tatlong magkasanib na kondisyon ay naganap ng ibang diskarte:
- Mga gaps na lampas sa rating: Ang mga baluktot na casting at di-machined na mga mukha ay nag-iiwan ng mga voids na hindi maaaring tulay ng dagta, at ang paglunas sa malalim sa joint ay nananatiling hindi kumpleto.
- Paglipat ng mga joints: Ang mga elastomer spacer, plastic na takip at mahabang hindi sinusuportahang span ay sapat na nabaluktot upang pumutok ng isang matibay na pelikula.
- Serbisyong matinding: ang patuloy na temperatura na mas mataas sa rating ng produkto o permanenteng paglulubog sa mga agresibong kemikal ay lumalampas sa kung ano ang pinahihintulutan ng cured resin.
Ang isang room-temperature-vulcanizing silicone gasket maker ay natural na pandagdag. Gumagamot ng elastomeric, pinahihintulutan ang mas malalaking gaps at magkasanib na paggalaw, at nagtataglay ng mas mataas na tuluy-tuloy na temperatura sa mga sump ng makina, mga takip ng balbula at mga housing ng gearbox kung saan ang isang matibay na pelikula ay magiging maling pagpili ng engineering. Ang pagtutugma ng materyal na pamilya sa magkasanib na kondisyon ay walang gastos sa yugto ng disenyo at pinipigilan ang pinakamamahal na klase ng mga pagkabigo sa larangan.
 PINSU RTV Mataas na Temperatura Silicone Gasket Maker Ang one-component na RTV silicone na ito ay nagpapagaling ng elastomeric, pinupunan ang mas malalaking gaps, at lumalaban sa -50°C hanggang 300°C, na ginagawa itong mainam para sa mga sump ng engine, valve cover, at gearbox housing na may magkasanib na paggalaw. Tingnan ang Produkto →
Mga Karaniwang Mode ng Pagkabigo at Paano Maiiwasan ang mga Ito
Kapag ang isang machined flange ay umiiyak, ang dahilan ay kadalasang nasa joint kaysa sa chemistry. Limang pattern ang account para sa karamihan ng mga reklamo:
- Malambot na sealant malalim sa kasukasuan: gap na lampas sa na-rate na hanay, ang passive na metal na hindi aktibo, o mga bahaging naipon sa ibaba ng pinakamababang temperatura ng buwan.
- Mga agarang pagtagas: isang sirang butil, nawawalang sealant sa paligid ng mga butas ng fastener, o mga bolts na hinila hanggang sa huling torque bago kumalat ang pelikula.
- Mga naantalang pagtagas: under-torqued bolts na nagbibigay-daan sa micro-movement, o mga mukha na nahahawa muli ng mga fingerprint pagkatapos ng paglilinis.
- Mabagal na pagpapagaling sa produksyon: sobrang kapal na mga butil, maliit na bahagi mula sa hindi pinainit na tindahan, o hindi kasama ang mga haluang metal na binuo nang walang panimulang aklat.
- Mahirap na sirain: isang high-strength grade na tinukoy kung saan sapat na isang medium-strength, serviceable grade.
Ang isang maikling pinagsamang pag-audit na sumasaklaw sa puwang, substrate, kalinisan, temperatura at kawani ng pag-disassembly ay nireresolba ang karamihan ng mga pagkabigo sa field bago maabot ng sinuman ang ibang produkto. Kapag naisulat ang mga pagsusuring ito sa karaniwang pagtuturo sa trabaho, tumatagal ang mga ito ng ilang segundo at pinipigilan ang mga paulit-ulit na reklamo. Ang parehong pag-audit ay nadodoble bilang checklist ng pagtanggap para sa mga papasok na sealant batch at kundisyon ng imbakan.
Mga madalas Itanong
Q1: Ano ang pinakamataas na puwang na maaaring punan ng anaerobic flange sealant?
Karamihan sa mga general-purpose flange grades ay mapagkakatiwalaan na gumagaling sa mga puwang hanggang sa humigit-kumulang 0.25 mm. Higit pa sa saklaw na iyon, ang lunas ay bumagal nang at ang dagta na nasa malalim na kasukasuan ay maaaring manatiling likido. Ang mas malalaking clearance ay nangyayari ng isang thixotropic gel grade sa karamihan, at mas madalas para sa isang elastomeric gasket maker sa halip.
Q2: Bakit malagkit pa rin ang sealant sa labas ng joint pagkatapos gamutin?
Pinapanatili ng oxygen ang nakalantad na likido ng dagta. Ang materyal ay idinisenyo upang pagalingin lamang kung saan ang hangin ay hindi kasama, kaya ang isang malagkit na panlabas na butil ay normal at nagpapatunay na ang kimika ay aktibo. Punasan ito pagkatapos ng pagpupulong; sa sandaling ang joint ay sarado ito ay nagsisilbing walang function.
Q3: Kailangan ba ng hindi kinakalawang na asero at iba pang mga passive na metal ng activator?
Oo. Ang mga stainless steel, plated at galvanized na ibabaw, anodized aluminum at mga katulad na passive substrate ay naglalabas ng napakakaunting mga metal ions upang itaboy ang lunas sa buong bilis. Ang isang surface activator o primer na inilapat sa parehong mga mukha ay nagpapanumbalik ng mga normal na oras ng pagpapagaling at buong lakas.
Q4: Gaano katagal ako dapat maghintay bago i-pressure ang joint?
Tratuhin ang teknikal na data sheet bilang kumokontrol sa dokumento. Bilang isang pangkalahatang tuntunin, ang mga flange joint ay umaabot sa lakas ng paghawak sa loob ng ilang oras sa temperatura ng silid at buong presyo at paglaban sa kemikal pagkatapos ng humigit-kumulang 24 na oras. Ang mga malamig na workshop ay pinalawig ang mga oras na ito nang malaki.
Q5: Maaari bang ganap na palitan ng anaerobic sealant ang isang conventional gasket?
Sa matibay, precision machined metal flanges sa loob ng gap rating, oo, at ang selyadong joint ay kadalasang mas maaasahan dahil hindi ito makapag-relax o gumapang. Kung saan ang mga mukha ay malambot, naka-warped, walang makina o sadyang nakabalot, ang isang elastomeric gasket material o isang conventional cut gasket ay nananatiling mas mahusay na pagpipilian sa engineering.

 TOP